Загрузка. Пожалуйста, подождите...

 |
ГОСТ 8695-75 Трубы. Метод испытания на сплющивание |
 Скачать документ
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ
МЕТОД ИСПЫТАНИЯ НА СПЛЮЩИВАНИЕ
ГОСТ 8695-75
(СТ СЭВ 480-77)
ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО СТАНДАРТАМ
Москва
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
|
ТРУБЫ Метод испытания на сплющивание Tubing. Flattening testing method |
ГОСТ (СТ СЭВ 480-77) Взамен |
Постановлением Государственного комитета стандартов Совета Министров СССР от 23 декабря 1975 г. № 3981 срок действия установлен
с 01.07.1977 г.
Проверен в 1987 г. Постановлением Госстандарта от 09.02.87 № 204 срок действия продлен
до 01.07.1982 г.
Несоблюдение стандарта преследуется по закону
Настоящий стандарт распространяется на металлические бесшовные и сварные трубы с наружным диаметром не более 400 мм и с толщиной стенки не более 15 % от наружного диаметра трубы и устанавливает метод испытания на сплющивание при температуре 20±10 °С.
Стандарт соответствует требованиям рекомендации СЭВ по стандартизации PC 68-63 и рекомендации ИСО Р 202.
Стандарт полностью соответствует СТ СЭВ 480-77 в части испытания на сплющивание.
1.1. При испытании на сплющивание предусматриваются следующие обозначения:
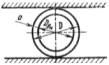
начальный наружный диаметр образца круглой трубы, мм - D;
толщина стенки образца, мм - а;
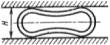
расстояние между параллельными плоскостями в конце испытания, мм - Н;
внутренний диаметр образца, мм - DВН.
2.1. Для испытания труб на сплющивание применяют образцы в виде отрезка трубы длиной 20-50 мм, а при разногласиях в оценке качества - длиной 1,5 DВН, но не менее 10 мм и не более 100 мм.
2.2. Испытание может проводиться непосредственно на трубе с предварительным её надрезом перпендикулярно продольной оси на глубину не менее 0,8 D (черт.1).
2.3. Плоскость реза должна быть перпендикулярна оси трубы. Заусенцы на кромках образца должны быть удалены.
2.4. На образце допускается снимать поверхностные слои (внутренний и наружный), если это установлено в стандартах на конкретную продукцию.
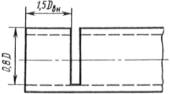
Черт. 1
3.1. Для испытания образец помещают между двумя гладкими жесткими и параллельными плоскостями и плавно сплющивают его, сближая сжимающие плоскости до заданного расстояния Н (черт. 2 и 3).
|
Черт. 2 |
Черт. 3 |
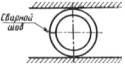
Черт. 4 |
3.2. Ширина сжимающих плоскостей всегда должна быть больше, чем ширина образца после сплющивания.
3.3. Сварной шов при испытаниях располагается примерно под углом 90° к оси приложения нагрузки (черт. 4).
3.4. Скорость сплющивания образца при разногласиях в оценке качества испытания должна быть не более 25 мм/мин.
4.1. Признаком того, что образец выдержал испытание, служит отсутствие после сближения сжимаемых поверхностей до величины Н на внешней и внутренней поверхностях трещин или надрывов с металлическим блеском, определяемых визуально.
(Измененная редакция, Изм. № 1).
В протоколе испытания следует указать:
материал и размеры трубы;
полученные результаты.
(Введен дополнительно, Изм. № 1).
СОДЕРЖАНИЕ
|
1 Обозначения 2 Метод отбора образцов 3 Проведение испытаний 4 Обработка результатов 5 Протокол испытаний |